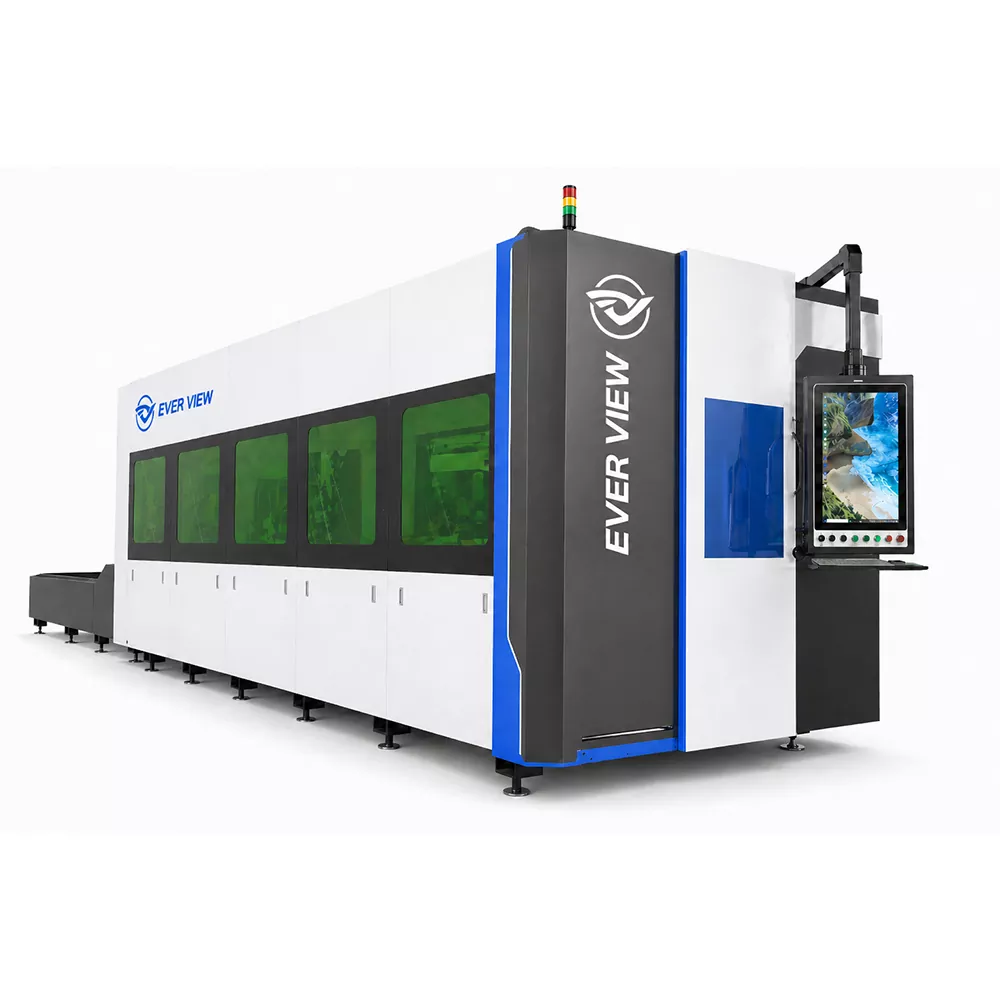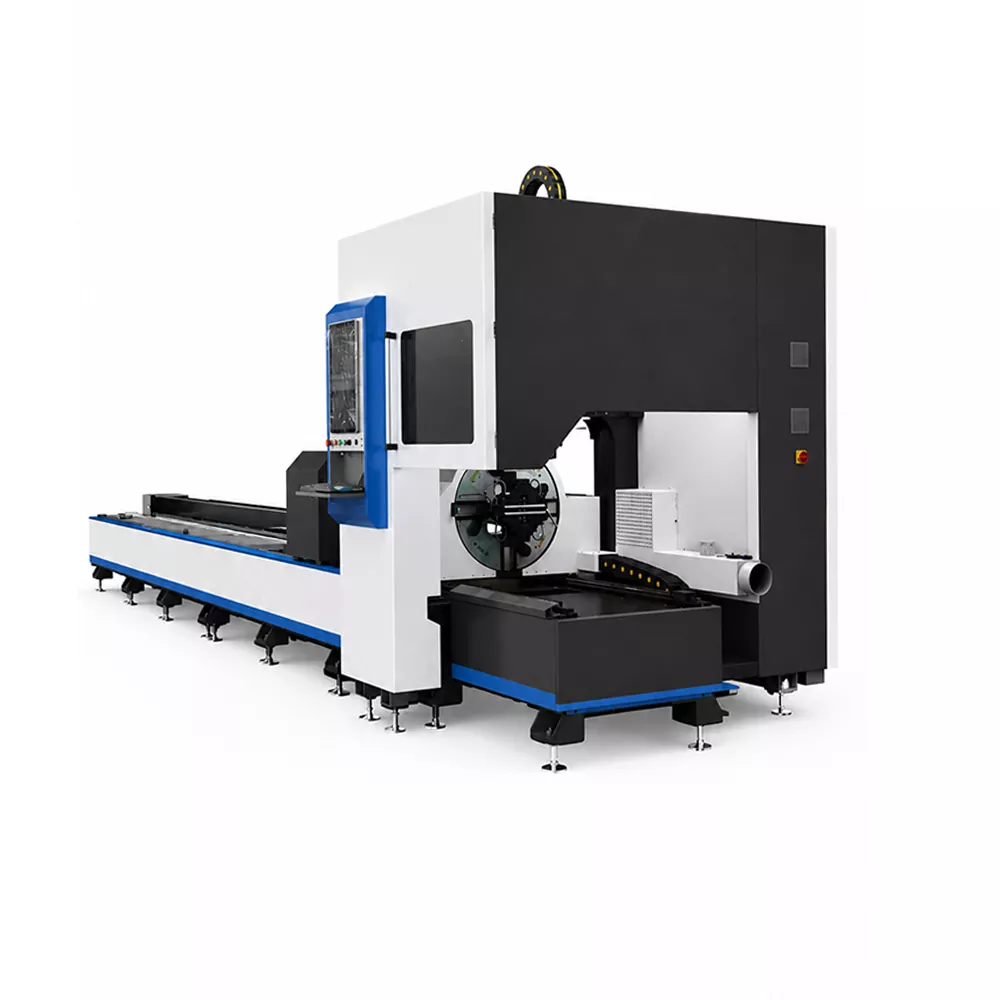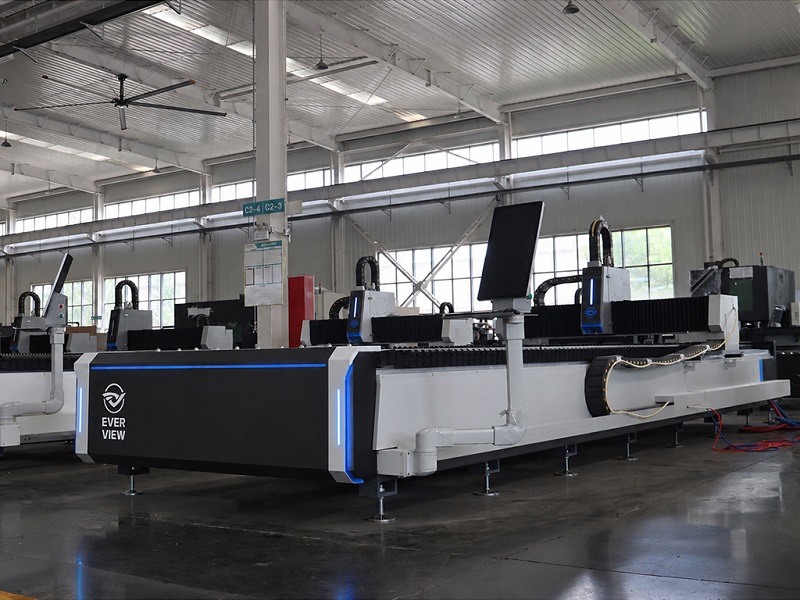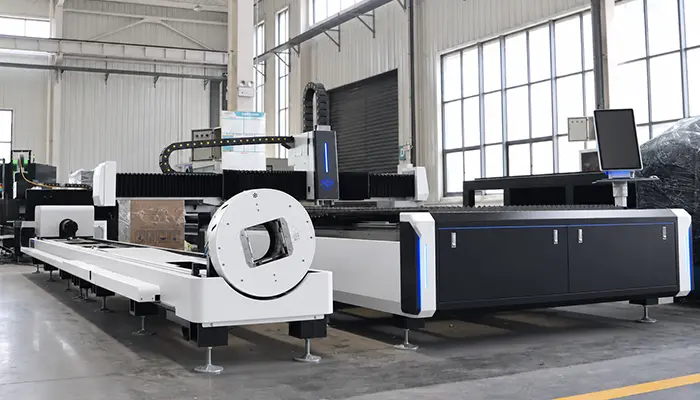
A fiberlaserplattskärmaskinhjälper tillverkare att bearbeta metallplåtar och plåtar med exakta konturer, smala skärbredder och flexibel CNC-kontroll. Att förstå laserkraft, materialtjocklek, skärkvalitet, driftskostnader och maskinkonfiguration är avgörande för att välja utrustning som uppfyller verkliga produktionskrav.
Denna guide förklarar hur fiberlaserplåtskärning fungerar, vilka material den kan bearbeta, vad som påverkar skärprestandan och hur man utvärderar en maskin innan man investerar i ny produktionsutrustning.
1. Förstå Fiber Laser Plate Cut Machines
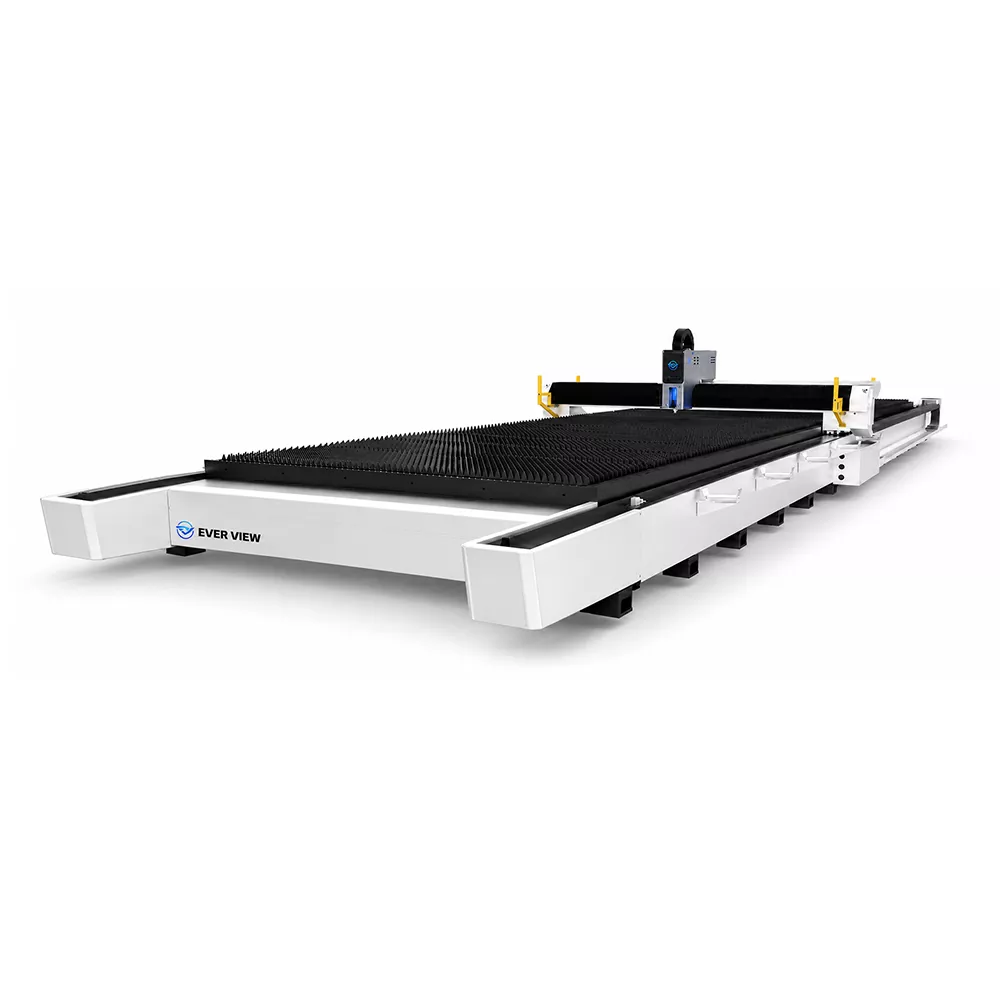
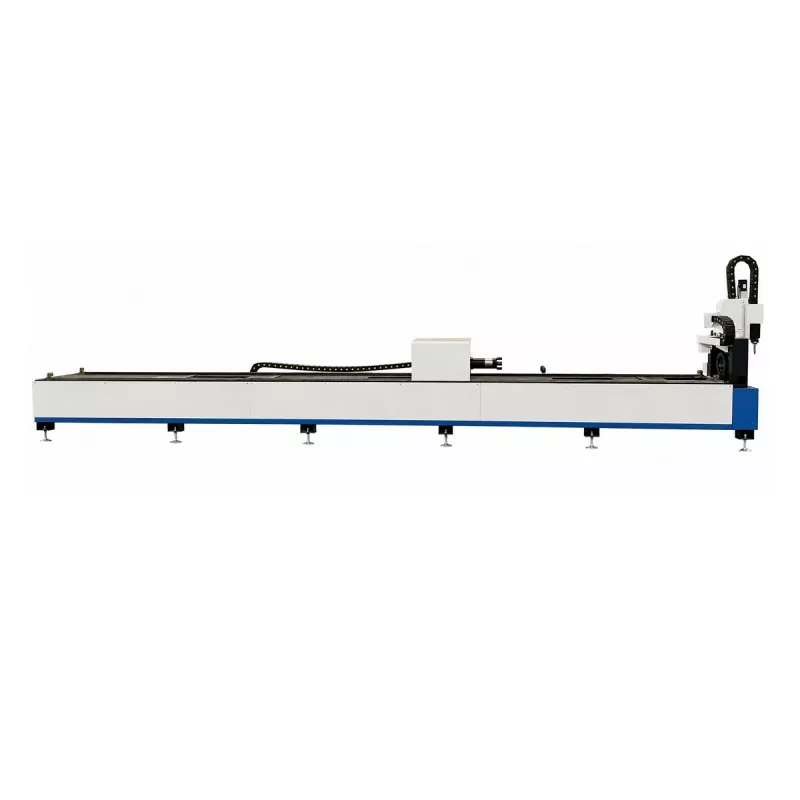
En fiberlaserplattskärmaskin är ett industriellt metallbearbetningssystem som använder en koncentrerad laserstråle för att skära programmerade former från platta metallplåtar eller plattor. En CNC-styrenhet koordinerar skärhuvudet och rörelsesystemet, vilket gör att maskinen kan följa komplexa konturer, hål, slitsar och komponentkonturer med repeterbar positionering.
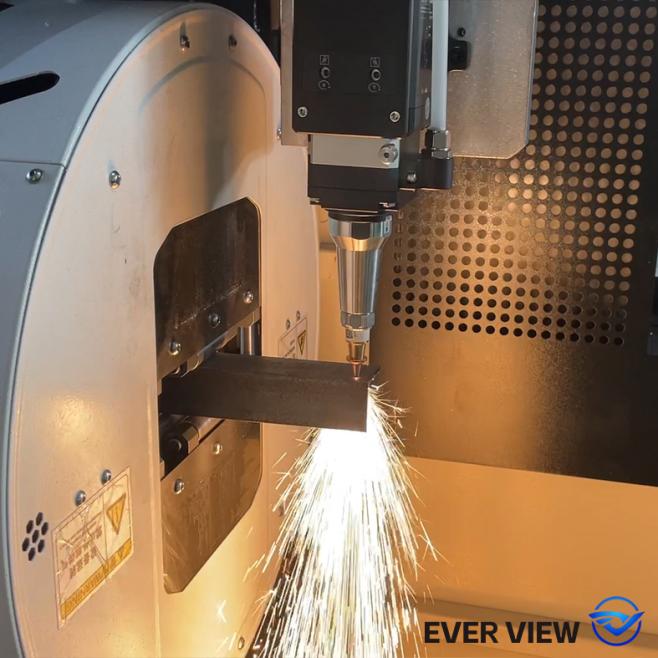
Till skillnad från konventionell mekanisk skärning kräver laserbearbetning inte ett blad för att komma i kontakt med materialet. Den fokuserade strålen genererar intensiv värme vid en lokaliserad punkt, medan en hjälpgas hjälper till att avlägsna smält metall från skärbanan. Denna process skapar ett smalt skär och kan minska behovet av ytterligare kantbearbetning när skärparametrarna är korrekt konfigurerade.
Kärnkomponenter i ett industrisystem
- Fiberlaserkälla:Genererar laserenergin som används för att bearbeta metallen.
- Laserskärhuvud:Fokuserar strålen och levererar hjälpgas till skärområdet.
- CNC styrsystem:Tolkar programmerade skärbanor och koordinerar maskinens rörelser.
- Rörelsesystem och maskinbädd:Stöd arbetsstycket och bibehåll en stabil, kontrollerad rörelse.
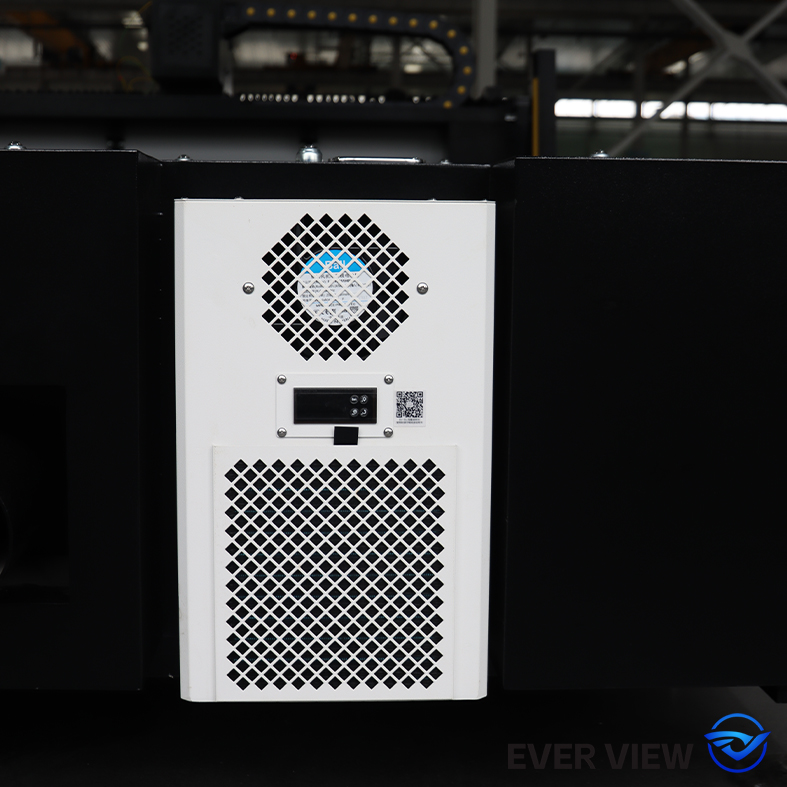
- Kylsystem:Håller avsedda komponenter inom deras önskade driftstemperaturområde.
- Avgasutsug och säkerhetskapsling:Hjälp till att kontrollera processutsläpp och minska exponeringen för laserfaror.
Dessa komponenter fungerar tillsammans. En laserkälla med hög effekt kan inte i sig garantera utmärkta resultat om maskinens struktur, skärhuvud, rörelsekontroll, gastillförsel eller processinställningar är olämpliga för applikationen.
2. Hur fungerar skärprocessen?
Fiberlaserplåtskärning kombinerar optisk energi, kontrollerad rörelse och materialborttagning. Maskinen omvandlar en digital ritning till en fysisk metallkomponent genom en serie samordnade operationer.
Steg 1: Förbered skärdesignen
Operatören importerar en kompatibel CAD-ritning till maskinens programmerings- eller kapslingsprogram. Mjukvaran arrangerar komponenter på metallplattan, upprättar skärbanor och definierar öppningar, hålpunkter och andra processinstruktioner.
Steg 2: Fokusera laserstrålen
Laserkällan genererar en stråle som går genom ett optiskt leveranssystem till skärhuvudet. En fokuseringslins koncentrerar energin till ett litet område av arbetsstycket, vilket höjer den lokala temperaturen tills metallen smälter eller genomgår den termiska reaktion som krävs av den valda skärprocessen.
Steg 3: Ta bort smält material
En hjälpgas, vanligtvis syre, kväve eller tryckluft där så är lämpligt, hjälper till att driva ut smält material från skäret. Gastyp och tryck påverkar skärhastighet, eggoxidation, ytutseende och mängden rester kvar på den färdiga delen.
Steg 4: Följ CNC-skärvägen
CNC-systemet koordinerar rörelse längs den programmerade konturen. Maskinen genomborrar plåten, följer den avsedda vägen och kompletterar komponenten. Lämplig acceleration, hörnkontroll, fokusinställningar och skärhastighet är viktiga för att bibehålla dimensionell konsistens.
Steg 5: Inspektera den färdiga delen
Operatörer inspekterar dimensioner, skärkvalitet, grader, slagg och kantutseende mot produktionskraven. För krävande komponenter kan en dokumenterad inspektion i första delen hjälpa till att verifiera att processen är lämplig innan hela partiet påbörjas.
3. Vilka material kan en fiberlaserplattskärmaskin bearbeta?
Fiberlasersystem används ofta för metalltillverkning, men det praktiska skärområdet beror på laserkonfiguration, materialkvalitet, tjocklek, yttillstånd, hjälpgas och önskad eggkvalitet. Inte varje maskin kan bearbeta varje material eller tjocklek lika bra.
| Material | Typiska applikationer | Viktiga överväganden |
|---|---|---|
| Kolstål | Konstruktionsdelar, maskinramar, konsoler och konstruktionskomponenter | Syre kan stödja effektiv skärning; kantoxidation och efterbehandlingskrav bör beaktas. |
| Rostfritt stål | Utrustning för livsmedelsförädling, kapslingar, arkitektoniska delar och industriella komponenter | Kväve väljs ofta för ljusa, lågoxiderande kanter, även om gasförbrukning kan öka driftskostnaderna. |
| Aluminium | Transportkomponenter, utrustningshöljen och lätta strukturer | Reflekteringsförmåga, värmeledningsförmåga, legeringssammansättning och lämpligt maskinskydd kräver uppmärksamhet. |
| Mässing och koppar | Elektriska komponenter, ledande delar och precisionsmetallprodukter | Bearbetning av reflekterande metall kräver ett kompatibelt lasersystem, lämpliga skärparametrar och lämpligt skydd mot bakåtreflektion. |
| Andra metallegeringar | Specialiserade industridelar och kundanpassat tillverkningsarbete | Kompatibilitet och skärkvalitet bör valideras för de specifika legerings- och produktionsförhållandena. |
Branscher som drar nytta av plåtlaserskärning
- Tillverkning av tung utrustning och jordbruksmaskiner.
- Tillverkning av fordonsdelar och transportutrustning.
- Elskåp, kontrollboxar och industriskåp.
- Ståltillverkning, konstruktionskomponenter och metallmöbler.
- Hisskomponenter, kommersiell utrustning och kundanpassade metallprodukter.
För tillverkare som hanterar flera produktdesigner eller frekventa orderändringar kan CNC-programmering förenkla övergången mellan jobb utan att behöva tillverka dedikerade skärverktyg för varje ny kontur.
4. Viktiga fördelar för tillverkare
Exakt skärning och konsekventa dimensioner
Ett korrekt konfigurerat fiberlaserskärningssystem kan producera detaljerade konturer, små öppningar och repeterbara komponentprofiler. Detta är värdefullt för tillverkare vars sammansättningar är beroende av exakta hålpositioner, kontrollerade spelrum och konsekventa deldimensioner. Faktiska toleranser bör bekräftas med den valda maskinen och representativa arbetsstycken.
Flexibel bearbetning för olika beställningar
Att byta ett digitalt skärprogram kan vara enklare än att byta verktyg på en konventionell produktionslinje. Denna flexibilitet stöder anpassad tillverkning, små batcher, prototyper och blandade produktionsscheman. Det kan också hjälpa tillverkare att svara på kunddesignrevisioner utan att bygga om dedikerade verktyg.
Minskad sekundär bearbetning
När materialval och skärparametrar är lämpliga kan laserskärning ge kanter som kräver mindre slipning eller gradning än vissa alternativa processer. Den faktiska minskningen beror på den erforderliga ytfinishen, materialtjockleken, gasvalet och kvalitetsstandarderna för den färdiga komponenten.
Bättre materialutnyttjande
Kapslingsprogramvara arrangerar flera delar i ett ark för att minska oanvänt utrymme. I kombination med smala skär och välplanerade skärsekvenser kan detta förbättra råvaruutnyttjandet. Resultatet beror på detaljens geometri, minsta avstånd, resthantering och produktionsplanering.
Potentiella produktivitetsförbättringar
Automatiserade skärbanor, repeterbara program och valfri lastnings- eller lossningsutrustning kan minska manuell hantering och stödja mer konsekvent produktion. Men den totala genomströmningen beror också på håltagningstid, materialrörelse, sortering, inspektion och den tid som krävs för att byta jobb.
5. Vad bestämmer skärprestanda?
Skärprestanda är det kombinerade resultatet av maskinkonfiguration, materialegenskaper, processinställningar och förarens praxis. Att utvärdera dessa faktorer tillsammans är mer tillförlitligt än att välja utrustning baserad på enbart laserkraft.
Laserkraft och materialtjocklek
Laserkraft påverkar mängden energi som är tillgänglig för smältning eller bearbetning av material. Högre effekt kan utöka det praktiska skärområdet eller förbättra genomströmningen under lämpliga förhållanden. Icke desto mindre är den maximala annonserade tjockleken inte nödvändigtvis den tjocklek vid vilken en maskin levererar den bästa produktionshastigheten, kantkvaliteten eller driftskostnaden.
Innan du väljer en konfiguration, identifiera de tjocklekar som används oftast, det tjockaste materialet som måste skäras regelbundet och eventuella enstaka jobb med maximal tjocklek. Be leverantören om skärdata som motsvarar dina material-, gas- och kvalitetskrav.
Klipphastighet och fokusposition
För hög hastighet kan orsaka ofullständig penetration eller slagg på underkanten, medan en olämplig låg hastighet kan skapa överdriven värme och dålig kantkvalitet. Fokuspositionen påverkar också energifördelningen inom skäret. De korrekta inställningarna varierar beroende på material, tjocklek, munstycke, gas och maskinkonfiguration.
Assist gasval
Syre kan bidra med ytterligare värme under skärning av kolstål, medan kväve vanligtvis används när en ljus kant med låg oxidation är viktig. Tryckluft kan vara praktiskt för vissa tillämpningar när dess tryck, renhet och fuktkontroll är tillräcklig. Gasval bör balansera kantkvalitet, bearbetningshastighet, nedströmsdrift och total förbrukningskostnad.
Munstycke och optiskt skick
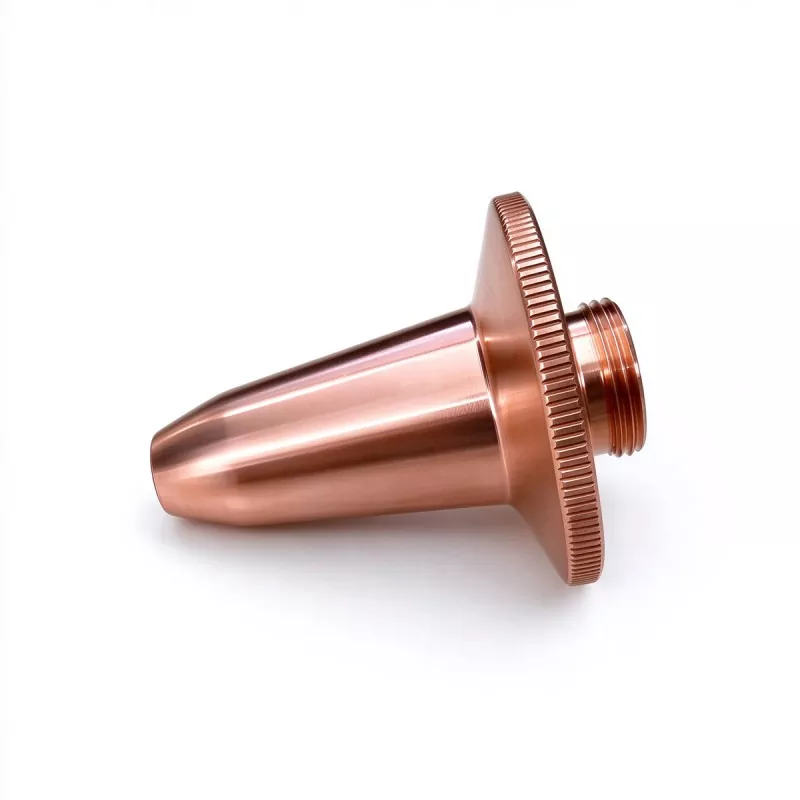
Ett skadat munstycke, förorenat skyddsfönster eller felaktig munstyckesinriktning kan störa gasflödet och påverka skärresultatet. Rutinmässig inspektion av förbrukningsvaror är därför väsentlig när kvaliteten oväntat försämras.
6. Hur man väljer rätt skärmaskin för fiberlaserplåt
Rätt maskin ska matcha fabrikens produktionskrav idag samtidigt som det lämnar rimligt utrymme för framtida tillväxt. En strukturerad bedömning hjälper till att förhindra överutgifter för onödig kapacitet eller inköp av ett system som kämpar med vanliga produktionsjobb.
Definiera ditt material- och tjockleksområde
Förbered en lista över de metaller som bearbetas varje månad, deras kvaliteter, tjockleksfördelning, plåtdimensioner och nödvändiga kantfinisher. Inkludera andelen arbete som representeras av varje tjocklek istället för att bara förlita dig på den tjockaste delen du ibland tillverkar.
Matcha arbetsområdet med ditt produktionsarbetsflöde
Arbetsbordet ska passa dina standardplåtmått och de delar du tänker producera. Kontrollera åtkomst till lastning, tillgängligt golvutrymme från fabriken, materialförvaring, kran eller gaffeltruck och det utrymme som krävs för underhåll.
Utvärdera den fullständiga maskinkonfigurationen
Jämför laserkällan, skärhuvudet, CNC-styrenheten, rörelsekomponenter, maskinbädd, kylsystem, elektriska krav, extraktionsutrustning och säkerhetskapsling. Bekräfta vilka varor som ingår i det angivna priset och vilka som är valfria tillbehör.
Granska programvara och automation
Bekräfta att programmeringsmjukvaran stöder dina ritningsformat och kapslingsarbetsflöde. Om produktionsvolymer motiverar automatisering, utvärdera utbytestabeller, automatisk lastning och lossning, resthantering och integration med befintliga tillverkningssystem.
Bedöm leverantörsstöd
Installation, operatörsutbildning, tillgång på reservdelar, fjärrdiagnostik och underhållsvägledning påverkar alla utrustningens värde på lång sikt. Fråga hur teknisk support levereras, vilka svarsarrangemang som finns tillgängliga och vilka förbrukningsvaror som bör lagras lokalt.
Begär ett skriftligt tekniskt förslag
Ett användbart förslag bör tydligt identifiera maskinens konfiguration, skärkapacitet, verktygskrav, medföljande tillbehör, garantivillkor, leveransarrangemang, installationsomfattning och utbildning. Produktionspåståenden bör stödjas av relevanta testvillkor snarare än breda påståenden som saknar sammanhang.
7. Fiberlaser vs. Plasma- och CO2-skärning
Olika skärtekniker passar olika kombinationer av materialtjocklek, kvalitetsförväntningar, produktionsvolym och investeringsbudget. En fiberlaser är inte automatiskt det mest ekonomiska valet för varje metallbearbetningsuppgift.
| Utvärderingsfaktor | Fiberlaser | Plasmaskärning | CO2 laser |
|---|---|---|---|
| Typiska styrkor | Exakt metallskärning och smala snitt | Robust skärning av ledande metaller, inklusive många tjockplåtsapplikationer | Mångsidig laserbehandling med etablerade tillämpningar i metaller och icke-metaller, beroende på systemdesign |
| Tunn-plåt detalj | Generellt mycket bra | Kan kräva mer efterbehandling för fina funktioner | Kan ge detaljerad skärning i kompatibla applikationer |
| Lämplighet för tjockplåt | Beror på kraft, material och önskad kvalitet | Ofta konkurrenskraftig för strukturellt plåtarbete | Beror på kraft och tillämpning; driftekonomi kräver utvärdering |
| Driftöverväganden | Assistera gas, optik, kylning och lasersäkerhet | Slitage på elektrod och förbrukningsmaterial, skärgas och kantbearbetning | Gasförsörjning, optik, underhåll och materialkompatibilitet |
| Bästa valmetod | Prioritera precision, genomströmning och totalkostnad per acceptabel del | Prioritera tjocklek, produktionsbehov och kostnad per skärning | Matcha lasersystemet till dess avsedda materialområde och processkrav |
För tunna och medelstora metallplåtar övervägs fiberlaserteknik ofta för sin kombination av precision, automatiseringspotential och bearbetningsflexibilitet. För tunga plåtar kan plasma förbli konkurrenskraftigt beroende på toleranskrav och driftskostnader. Det lämpligaste valet bör fastställas genom representativa skärtester och en fullständig kostnadsjämförelse.
8. Driftskostnader och produktionseffektivitet
Köpeskillingen är bara en del av investeringen. En tillförlitlig utvärdering bör ta hänsyn till de kostnader som uppstår samtidigt som acceptabla delar produceras under maskinens förväntade livslängd.
Identifiera huvudkostnadskategorierna
- Elektricitet:Laserkälla, kylsystem, rörelseutrustning, extraktion och hjälpanordningar.
- Assist gas:Syre, kväve eller tryckluft, inklusive gasgenererings- och behandlingsutrustning där så är tillämpligt.
- Förbrukningsmaterial:Munstycken, skyddsfönster, linser i förekommande fall och andra ersättningskomponenter.
- Arbetskraft:Programmering, lastning, lossning, sortering, inspektion och underhåll.
- Underhåll:Schemalagd service, reservdelar, felsökning och teknisk support.
- Materialavfall:Kapningseffektivitet, kasserade delar, installationsskrot och oanvändbara rester.
- Driftstopp:Produktionsförluster i samband med fel, underhåll och väntan på delar eller service.
Beräkna kostnad per godtagbar del
Ett användbart tillvägagångssätt är att dela den totala driftskostnaden för en representativ produktion som drivs med antalet tillverkade överensstämmande delar. Inkludera materialanvändning där det är relevant, maskindriftskostnader, arbete, förbrukningsmaterial och omarbetning. Detta ger en mer meningsfull jämförelse än enbart skärhastighet.
Tillverkare bör också mäta den faktiska cykeltiden, inklusive lastning, håltagning, skärning, lossning och inspektion. En maskin som skär snabbt men som kräver frekventa ingrepp kanske inte levererar den högsta effekten över ett helt skift.
Uppskatta den potentiella avkastningen på investeringen
Vid byte av utlagd skärning eller äldre utrustning, jämför nuvarande kostnader med den förväntade kostnaden för egen produktion. Inkludera installation, utbildning, finansiering, underhåll och realistiskt utnyttjande. Eventuell återbetalningsuppskattning bör baseras på dokumenterade produktionsvolymer och konservativa antaganden om framtida order.
9. Underhåll och säkerhet på arbetsplatsen
Förebyggande underhåll hjälper till att upprätthålla en stabil skärprestanda, skyddar nyckelkomponenter och minskar produktionsavbrott som kan undvikas. Operatörer bör följa utrustningstillverkarens underhållsschema och de procedurer som anges för den installerade laserkällan och skärhuvudet.
Dagligt och rutinunderhåll
- Inspektera munstycken för skador, kontaminering och inriktningsproblem.
- Kontrollera optiska skyddskomponenter enligt godkänd inspektionsrutin.
- Övervaka kylsystemlarm, temperatur, kylvätsketillstånd och erforderligt flöde.
- Inspektera gastillförselledningar, filter, regulatorer och tryckavläsningar.
- Håll arbetsbordet och det omgivande området fritt från ansamlat skrot och alltför mycket damm.
- Granska maskinlarm och registrera återkommande problem med skärkvaliteten.
- Utför planerad smörjning och mekaniska inspektioner enligt anvisningar från tillverkaren.
Viktiga lasersäkerhetsmetoder
Industriella lasersystem kan utgöra allvarliga ögon-, hud-, brand-, elektriska och rökrisker. Våglängden och kraften hos fiberlasrar kräver särskild uppmärksamhet eftersom nära-infraröd laserstrålning kan vara osynlig för det mänskliga ögat.
- Använd en lämplig kapsling, förreglingar och skyddssystem som är lämpliga för laserklassificeringen och installationen.
- Kör aldrig förbi förreglingar och använd aldrig skadade säkerhetsbarriärer.
- Tillhandahålla effektiv rökutsug och bedöm farorna i samband med de material som skärs.
- Använd endast godkända laserskyddsglasögon där det krävs enligt den dokumenterade säkerhetsbedömningen; glasögon ersätter inte tekniska kontroller.
- Begränsa drift och service till utbildad personal enligt godkända procedurer.
- Tillämpa korrekta lockout- och isoleringsprocedurer före underhåll eller reparation.
Anläggningar bör verifiera tillämpliga lokala föreskrifter, elektriska krav, brandskyddsåtgärder och arbetssäkerhetsstandarder före installation och drift.
10. Checklista för utvärdering före köp
Innan du beställer en fiberlaserplattskärmaskin, använd följande checklista för att organisera tekniska diskussioner med potentiella leverantörer.
- Har de huvudsakliga materialkvaliteterna och produktionstjocklekar dokumenterats?
- Passar den föreslagna laserkraften normala produktionsjobb, inte bara tillfällig skärning av maximal tjocklek?
- Är arbetsområdet lämpligt för standardplåtstorlekar och den planerade fabrikslayouten?
- Har provdelar testats med representativa material och kvalitetskrav?
- Dokumenteras skärhastighet, eggkvalitet och dimensionsresultat under angivna testförhållanden?
- Är laserkällan, skärhuvudet, styrenheten och medföljande tillbehör tydligt specificerade?
- Är kraven på elförsörjning, kylning, tryckluft, gas och extraktion förstådda?
- Har programvarukompatibilitet, kapslingskapacitet och valfri automatisering granskats?
- Är villkoren för installation, utbildning, garanti, reservdelar och teknisk support tydliga?
- Har den förväntade kostnaden per godtagbar del jämförts med befintliga produktionsmetoder?
En väldefinierad inköpsprocess hjälper tillverkare att jämföra leverantörer på praktiskt produktionsvärde snarare än att förlita sig på rubrikspecifikationer. Det skapar också en tydlig referens för installationsacceptans och framtida prestandarecensioner.
11. Vanliga frågor
1. Vad används en fiberlaserplattskärmaskin till?
Den används för att skära programmerade former från metallplåtar och plåtar för applikationer som maskinkomponenter, industriella kapslingar, strukturella delar, transportutrustning och skräddarsydd metalltillverkning.
2. Vilka metaller kan en fiberlaserplåtskärmaskin skära?
Vanliga material inkluderar kolstål, rostfritt stål, aluminium, mässing och koppar. Lämpligheten beror på laserkonfigurationen, materialegenskaper, tjocklek, hjälpgas och önskad skärkvalitet. Bekräfta kompatibiliteten för den specifika legeringen före produktion.
3. Hur mycket laserkraft krävs för plåtskärning?
Den effekt som krävs beror på material, tjockleksfördelning, produktionsvolym, önskad hastighet och kantkvalitetskrav. Köpare bör prioritera de tjocklekar som bearbetas oftast och validera den föreslagna konfigurationen med provsnitt snarare än att välja enbart efter maximal annonserad kapacitet.
4. Kan en fiberlaserskärmaskin bearbeta tjocka metallplattor?
Ja, lämpligt konfigurerade industrisystem kan skära tjocka metallplåtar. Den praktiska gränsen varierar med lasereffekt, metalltyp, gas och kvalitetskrav. Att skära nära en maskins maximala kapacitet kan innebära långsammare bearbetning eller olika kantegenskaper, så representativa tester rekommenderas.
5. Eliminerar fiberlaserskärning gradning?
Inte i varje applikation. Korrekt optimerad skärning kan minska grader och slagg, men resultatet beror på material, tjocklek, munstyckskondition, gasinställningar och skärparametrar. Vissa komponenter kan fortfarande kräva kantrengöring eller andra efterbehandlingsåtgärder.
6. Är fiberlaserskärning mer ekonomisk än plasmaskärning?
Det beror på applikationen. Fiberlasrar kan vara attraktiva för precisionsarbete och bearbetning av tunna till medelstora ark, medan plasma kan förbli konkurrenskraftig för vissa jobb med tjocka plåtar. Jämför utrustningskostnader, gas- och elförbrukning, genomströmning, arbetskraft, materialanvändning och efterbehandlingskrav.
7. Vad ska ingå i en maskinoffert?
En detaljerad offert bör identifiera laserkälla och effekt, arbetsområde, skärhuvud, CNC-system, maskinbädd, kylutrustning, säkerhetsföreskrifter, medföljande tillbehör, programvara, installation, utbildning, garanti och teknisk support. Krav på nyttan och tillval bör också tydligt anges.
8. Hur kan tillverkare upprätthålla en jämn skärkvalitet?
Använd validerade skärparametrar, inspektera munstycken och optiska komponenter, underhåll gas- och kylsystem, följ förebyggande underhållsprocedurer och registrera processresultat. När kvaliteten ändras oväntat, kontrollera förbrukningsvaror och maskinlarm innan du gör stora parameterjusteringar.
9. Vilken information ska köpare lämna när de begär offert?
Ange materialtyper och kvaliteter, minsta och maximala tjocklekar, vanliga plåtdimensioner, representativa ritningar, förväntad månatlig produktion, erforderlig kantkvalitet, tillgängliga verktyg och föredragen automationsnivå. Dessa detaljer hjälper leverantörer att rekommendera en lämplig konfiguration.
10. Varför ska provskärning slutföras innan köp?
Provskärning ger praktiska bevis på hur en föreslagen maskin hanterar köparens faktiska material och komponentgeometri. Det gör det möjligt för köparen att utvärdera skärkvalitet, bearbetningstid, dimensionell konsistens och efterbehandlingskrav innan han åtar sig till investeringen.
Hitta rätt lösning för skärning av fiberlaserplåt för ditt företag
Att välja rätt utrustning börjar med att förstå dina material, produktionsmål, minska kvalitetskraven och långsiktiga driftskostnader. En noggrant anpassad maskinkonfiguration kan bidra till att förbättra tillverkningsflexibiliteten, bibehålla en jämn detaljkvalitet och stödja effektivare metalltillverkning.
Jinan Ever View Machinery Technology Co., Ltd.välkomnar förfrågningar från tillverkare, metalltillverkningsföretag och köpare av industriell utrustning som söker lösningar för fiberlaserskärning. Dela dina materialspecifikationer, plåttjockleksintervall, arbetsdimensioner och produktionsmål för att diskutera en konfiguration som passar din applikation.
Kontakta ossför att diskutera dina krav på fiberlaserplattskärning, begära ytterligare maskininformation och utforska en lösning anpassad till dina produktionsbehov.